语言选择

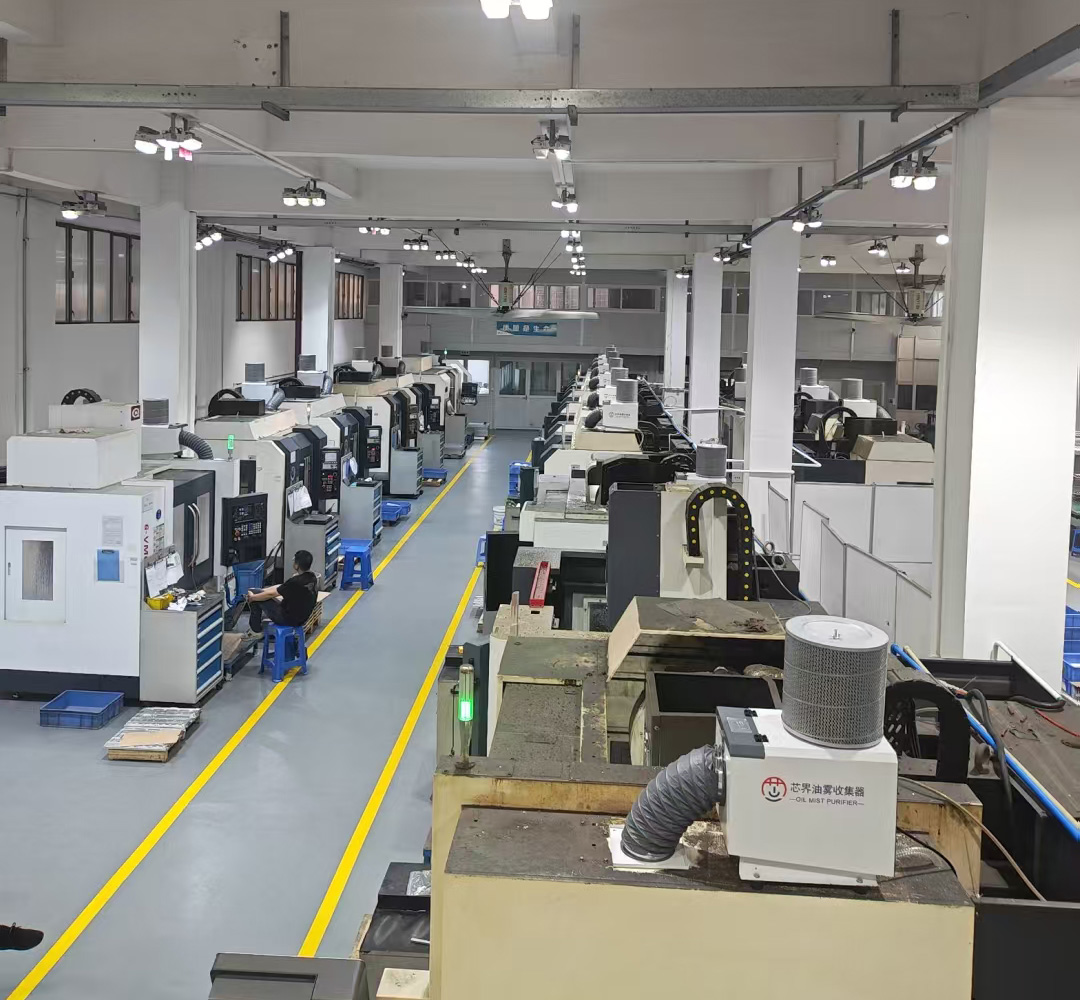
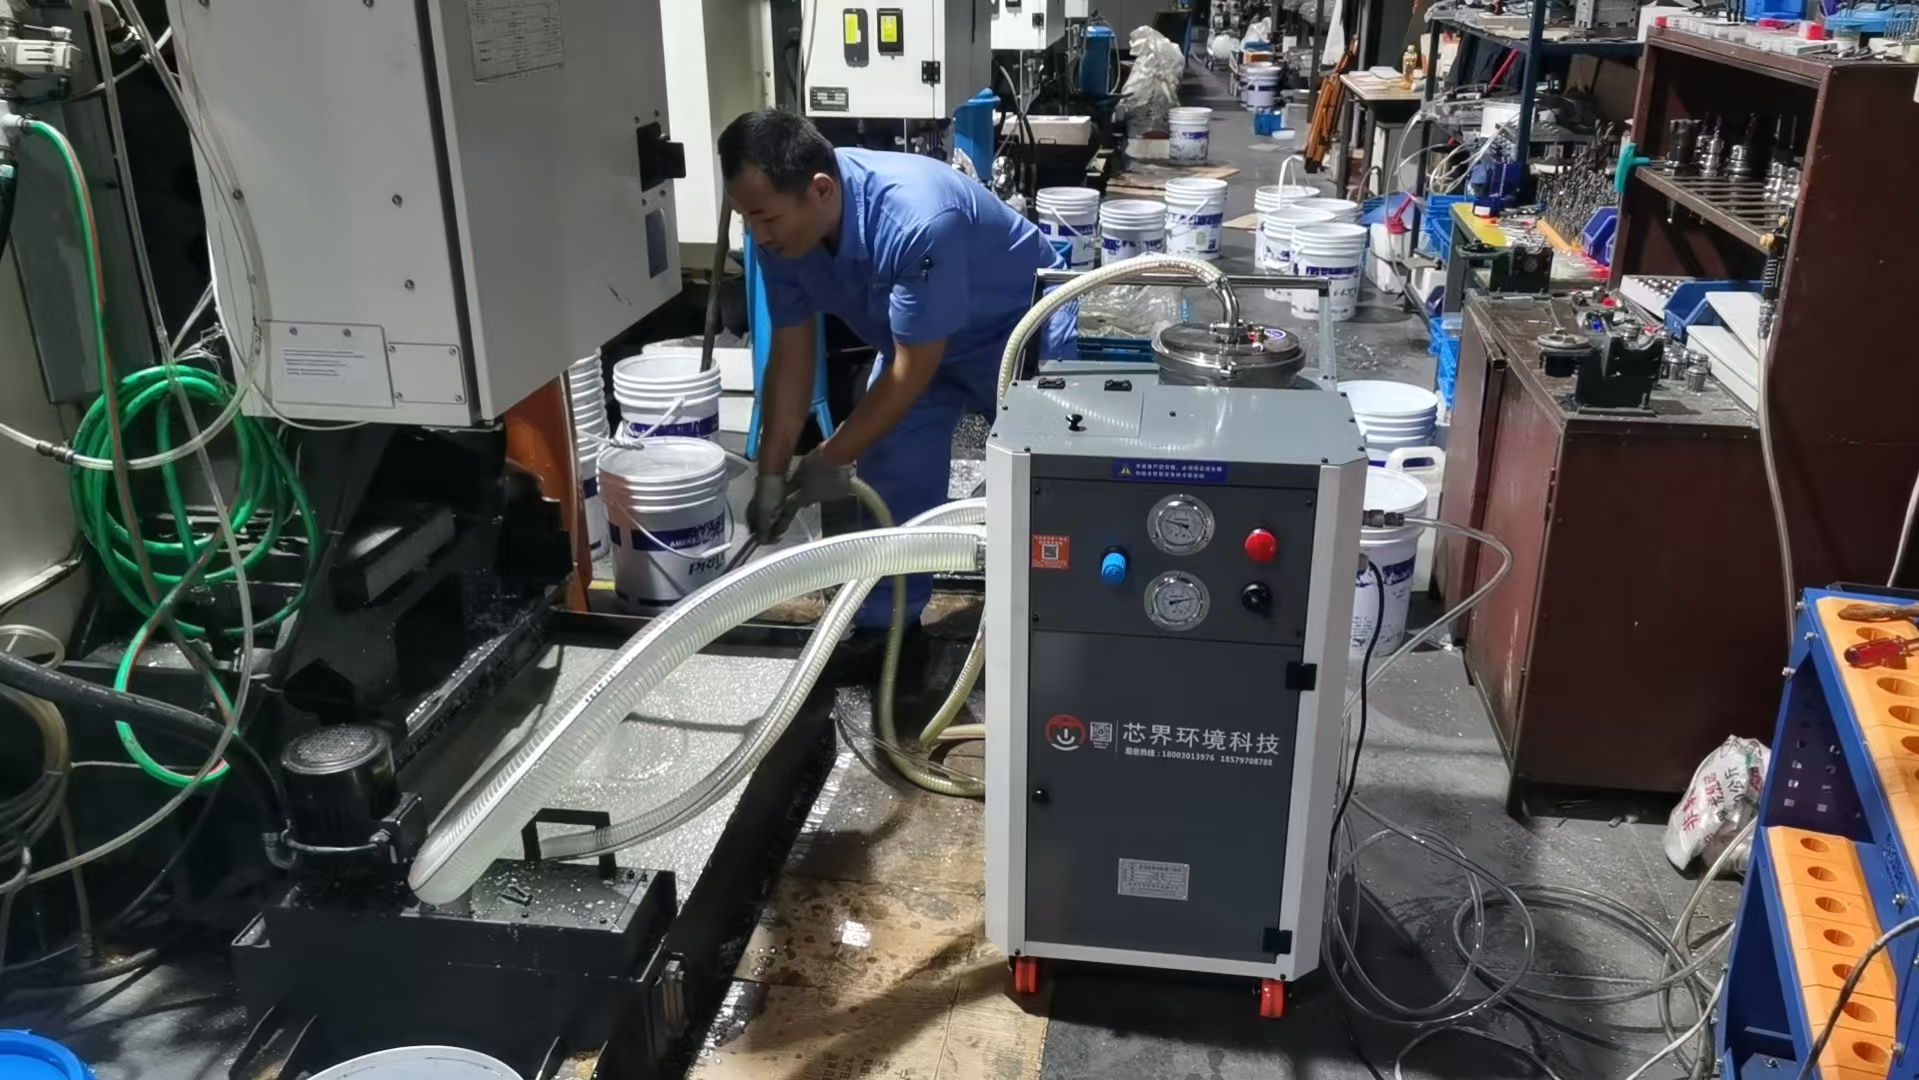
去年宁波鄞州的一家五金厂老板找过来的时候,一脸苦笑。他说车间里 12 台 CNC,切削液平均每 2.5 个月就要整槽换掉,光危废处置费一年就要 14 万。而且切削液变质之后发出的味道,工人夏天根本不愿意靠近机床。他试过加杀菌剂、换品牌切削液、加一些简易过滤装置,全都不管用。直到我们把 FGB-4B 除油清渣一体机搬进他的车间,接在原来的槽体旁边——6 个月后他告诉我,切削液依然清亮,危废处置费降了 92%。
先搞懂:切削液为什么会"坏"?
很多人以为切削液变臭变黑就是"细菌多了",其实这只是表面现象。我们把客户送来的变质切削液拿到实验室分析过,发现里面至少有四种问题同时存在:①加工产生的金属碎屑沉积在槽底,成为厌氧菌的"粮仓",它们分解油脂产生硫化氢(就是那股臭鸡蛋味);②导轨油、液压油泄漏到切削液里,油层覆盖在液面隔绝氧气,进一步助长厌氧菌;③悬浮的细颗粒(通常是铁屑、砂轮灰、矿物油混合物)让切削液变浑浊,切削散热效率下降;④如果用的是乳化液,还会出现"破乳"现象——原来的油水乳化结构被破坏,分离成油层和水层,完全失效。
油水分离器 + 过滤机:为什么是黄金搭档
单独用油水分离器不行——它只能把浮在表面的那层油去掉,槽底的铁屑和中间悬浮的细颗粒它看不见。单独用过滤机也不行——滤网很快会被浮油糊住,滤芯更换频率飙升,而且油和切削液混在一起排出去还是要花危废费。两者联动才是完整方案:油水分离器先把浮油撇出来(油可以卖掉回收),过滤机再把经过"去油"的切削液里的细颗粒过滤掉,处理完的切削液循环回槽体。这样一来,槽底没有铁屑了,液面没有浮油了,厌氧菌没了粮仓,切削液自然就能一直保持清亮。
芯界 FGB-4B 除油清渣一体机的结构设计
- 第一道:钢带式刮油机(从槽面缓慢漂移的钢带把浮油全部带出来,油可以直接卖给废油回收商)
- 第二道:沉淀过滤槽(切削液流过分层槽,铁屑靠重力自然沉到底部,定期清理)
- 第三道:精密滤芯(0.2μm PP 熔喷滤芯,过滤掉悬浮的细颗粒和微生物残骸)
- 第四道:臭氧杀菌(微量臭氧在循环管道里处理,抑制厌氧菌再生,不残留)
宁波五金厂改造实录:90 天,数据说话
| 指标 | 改造前 | 改造后 30 天 | 改造后 90 天 | 变化 |
|---|---|---|---|---|
| 切削液更换周期 | 75 天 | 首次更换(未换液) | 未换液 | ↑300%+ |
| 浊度(NTU) | 380 | 8 | 5 | ↓98.7% |
| 菌落总数(CFU/mL) | 2.1×10⁶ | 1.2×10⁴ | 8.6×10³ | ↓99.6% |
| 危废处置费/月 | 12,000 元 | 3,500 元 | 980 元 | ↓91.8% |
| 切削液采购费/年 | 38,000 元 | 预估 ≤10,000 元 | ↓74% | |
改造花了 2.8 万(含设备、安装、管道改造、调试),按危废处置费每年省 13 万算,**投资回收期 2.5 个月**。这还没算工人健康成本、机床使用寿命延长、切削液散热效率提升带来的间接收益。
选型踩过的坑:3 种油水分离器对比
- 钢带式:我们用的这种,结构简单,钢带从槽面慢慢漂移把油带出来,适合浮油层薄、面积大的开放槽。缺点是刮油量有限,不适合高浓度油液。
- 盘片式:高速旋转盘片蘸油带出来,刮油量大,但噪音大、能耗高、维护复杂。适合有大量浮油的集中式系统。
- 真空式:真空压力把油从液面"吸"出来,效率高但价格也高,而且需要配套真空系统。适合大流量工业级应用。
写在最后
切削液变质这个事,说穿了就是"油、屑、菌"三样东西在槽里打架,谁赢了切削液就归谁。油水分离器把油拿掉,过滤机把屑拿掉,臭氧把菌干掉——三样东西都没了,切削液自然就能一直用下去。这不是什么高科技,就是一个简单的工业原理,但每年帮你省下的钱,足够再买两台 CNC 了。
延伸阅读:为什么芯界的客户复购率能做到 75%?
有一个数据值得说一下:芯界科技成立三年来,70+ 家客户中有 52 家进行了二次或三次采购——复购率达到了 75%。这个数字在工业环保设备行业里属于顶尖水平。为什么能做到?因为我们做对了三件事:第一,不夸大。我们从来不说自己的油雾收集器能处理"所有油雾"——机械式就是机械式,只能处理粗颗粒,超出范围我们就推荐离心式或静电式。很多同行会把机械式吹成"万能油雾净化器",客户买回去没用,第二次就不会来了。第二,免费上门。我们给所有客户提供免费的上门勘测服务——工程师带仪器测油雾浓度分布、看车间布局、算预算,24 小时内出方案,客户不买单也没关系。第三,售后跟得上。我们承诺 2 小时响应、48 小时上门(珠三角范围内)。有一个东莞的客户,半夜 11 点打电话说滤油机报警,我们的工程师 1 小时就到了现场——后来这个客户每年给我们介绍 3-5 个新客户。工业设备卖的不是机器,是信任。
技术小贴士:三个你可能不知道的行业冷知识
第一个冷知识:**液压油里含水 500ppm 时,磨损速率比不含水快 3 倍**。很多人觉得"液压油里有点水没关系"——但实际上,水和液压油混合后形成的"水包油"或"油包水"乳化液,在高压下会产生"微爆效应",相当于在液压元件表面不停地"喷砂"。我们做过实验:用同样的液压系统、同样的负载,含水率 500ppm 的液压油让阀芯磨损速率快了 3 倍,密封件寿命缩短了 40%。第二个冷知识:**切削液的 pH 值每降 0.5,刀具寿命缩短 30%**。pH 值下降意味着细菌在活跃、有机酸在累积——这两件事都会让刀具涂层加速剥落。所以每天花 30 秒用 pH 试纸测一下,比你花 300 块钱买一把新刀划算多了。第三个冷知识:**激光切割产生的苯系物浓度,在距切割头 1 米处是 0.5 米处的 3 倍**。这就是为什么激光切割机周围"味道越来越重"的原因——烟尘颗粒扩散比气体慢,但气体在远处浓度反而更高。所以激光切割的烟尘净化器吸入口要尽量靠近切割头(0.3 米以内),而且要同时处理气体和颗粒。
 首页
 2244521007@qq.com
 惠州市惠城区水口街道红岭三路40号高盛西湖智谷产业园A2栋