语言选择

 机床油雾收集器案例
一、案例摘要
佛山市精密技术有限公司主营精密五金、模具配件加工,车间CNC机床长期存在切削液水箱浮油堆积问题,传统人工清油方式效率低、成本高,还会导致切削液快速变质、环保压力大、刀具损耗严重。企业经过多方对比,选用我司FB-500油水分离器(浮油回收机)开展切削液净化改造。设备采用旁路无损安装,全自动24小时运行,稳定回收机床表层浮油。落地运行半年以来,企业切削液使用成本、危废排放量、刀具损耗率均大幅下降,芯界环境科技源头工厂的技术实力与一站式服务,圆满解决机加工车间油污治理难题,实现降本、提质、环保多重收益。
二、企业概况
佛山市精密技术有限公司专注精密金属零部件精加工,车间配备多台CNC加工中心、数控车床、磨床,采用单机独立水箱供水模式,批量生产过程中导轨油、液压油持续渗漏,导致切削液浮油堆积、液体变质发臭。企业亟需专业的油水分离器、浮油回收机设备,替代低效人工清油模式,优化生产工况、合规处理废液。我司作为工业切削液净化设备源头厂家,拥有标准化生产车间、成熟研发体系与全国上门服务能力,凭借扎实的产品实力和落地服务,成功拿下本次改造项目。
三、企业核心痛点
1. 浮油堆积严重:机床水箱表层浮油无法彻底清除,阻隔水体氧气流通,滋生细菌,切削液45天左右就需整体更换,频繁停机换液影响生产效率。
2. 生产成本偏高:人工使用吸油棉清油耗时耗力,耗材支出持续增加,切削液采购、危废废液处理成本居高不下。
3. 生产加工受限:污染后的切削液润滑冷却性能下降,刀具磨损加剧,机床管路、喷嘴易油污堵塞,影响工件加工精度。
4. 环保合规压力:变质切削液异味明显,废液产出量大,环保台账管理繁琐,存在环保抽检隐患。
四、解决方案与设备参数
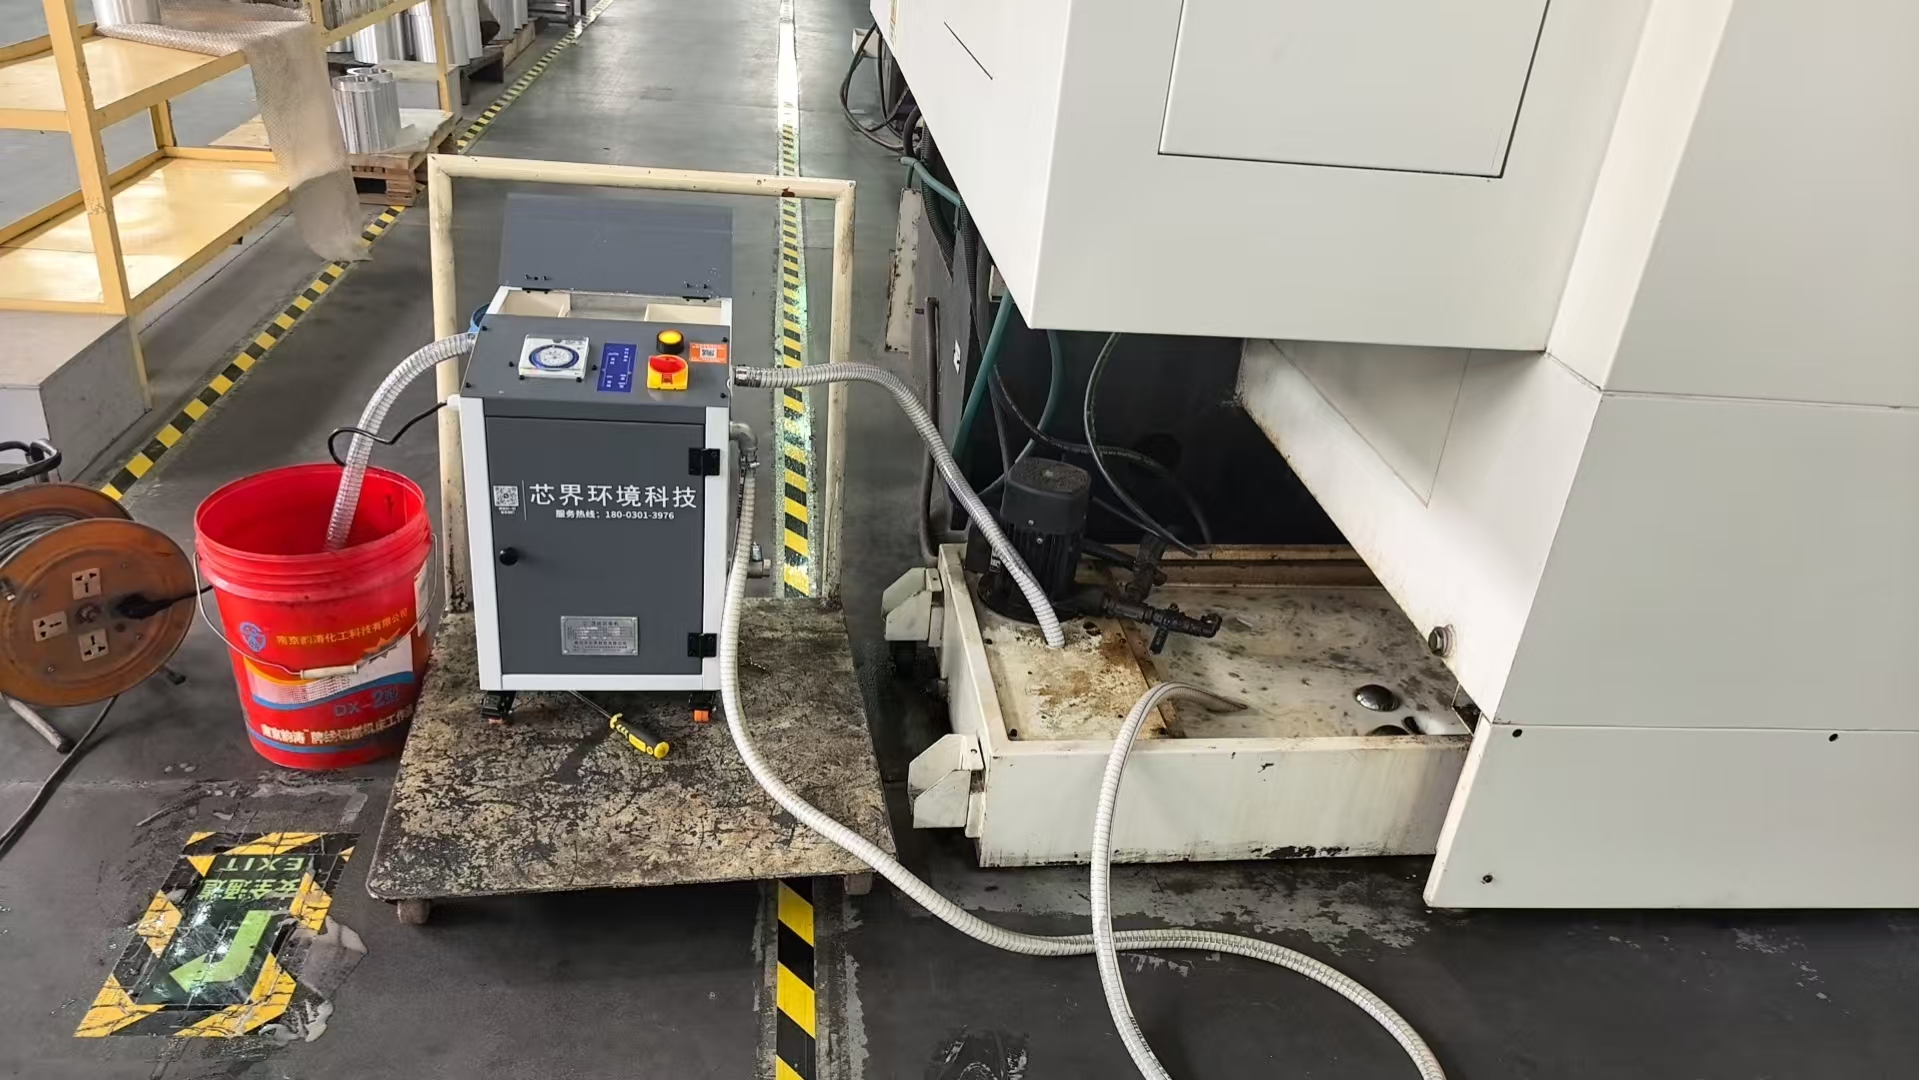
结合客户单机机床多、表层浮油量大、固体杂质少的工况,我司技术团队工况勘测后,精准匹配FB-500油水分离器(浮油回收机),设备核心参数如下:
| 参数项目 | FB-500油水分离器 |
| 处理量 | 1-500L/H |
| 额定功率/电压 | 370W/220V |
| 适用PH值/温度 | 4-10、0-60℃ |
| 外形尺寸 | 440*400*640mm |
| 核心功能 | 全自动油水分离、表层浮油回收 |
设备采用旁路在线安装模式,无需改动机床原有管路,半天即可完成安装调试,零停产损耗。可持续数小时连续运行,自主吸附回收水箱表层浮油,自动完成油水分离,洁净切削液回流水箱,废油单独储存,全程无需专人值守。
我司十年设备研发生产实力,自有标准化生产车间与全套检测设备,出厂经过多道性能校验,设备稳定性、耐用性行业领先。同时提供上门安装、实操培训、定期巡检、终身技术咨询全流程服务,全方位保障设备长期稳定运行。
五、项目落地实效(量化数据)
FB-500油水分离器稳定运行半年,车间工况改善效果直观,各项数据优化显著:
1. 降本增效:切削液更换周期从45天延长至180天,采购成本降低70%以上,大幅减少停机换液频次,彻底省去人工清油耗材与工时成本。
2. 环保合规:切削液危废废液排放量减少70%,纯物理分离无二次污染,车间油污异味完全消除,顺利通过环保核查。
3. 提质护机:水箱表层浮油基本清零,机床管路、喷嘴堵塞频次大幅降低,刀具损耗下降20%,工件加工精度更加稳定。
4. 运维便捷:全自动智能化运行,无需专人值守,仅需定期清理储油桶,运维难度极低,适配车间量产工况。
六、案例总结
本次佛山市精密技术有限公司改造项目,通过搭载FB-500油水分离器(浮油回收机),精准攻克了机加工车间切削液浮油堆积、液体变质、成本偏高、环保不达标等核心问题。设备适配性强、运行稳定、运维简单,完美匹配精密加工企业单机机床浮油治理场景。我司凭借专业的工况勘测、精准的设备选型、成熟的生产工艺以及完善的落地售后体系,为客户实现降本、提质、环保多重效益,也为同类精密五金、模具加工企业的切削液净化改造提供了成熟可复制的参考方案。
七、常见问题FAQ
Q1:FB-500油水分离器适配水溶性切削液吗?
A:设备PH适配区间4-10,可兼容各类水溶性乳化切削液,针对机床渗漏浮油、游离油污净化回收效果优异。
Q2:浮油回收机运行需要频繁更换耗材吗?
A:FB-500采用纯物理油水分离结构,无滤芯等易损耗材,日常仅需定期清理储油桶、简单清洁吸头即可,运维成本极低。
Q3:设备安装是否会影响车间正常生产?
A:采用无损旁路安装,不改机床原有管路,半天即可完成调试,无停产损耗,设备带移动轮,可灵活适配多台机床切换使用。
Q4:油污多且杂质大的工况可以使用吗?
A:FB-500主打高效浮油回收,适配油污为主的工况;若切削液铁粉、悬浮杂质较多,可搭配我司FG系列过滤机,实现除油、除渣、除臭一体化深度净化。
 首页
 2244521007@qq.com
 惠州市惠城区水口街道红岭三路40号高盛西湖智谷产业园A2栋